工程を減らす精密加工
- TOP
- 工程を減らす精密加工

工程を減らすことが、環境と人への配慮になる
塚原製作所は「環境や人にやさしく、社会やお客様に貢献しながら成長する企業」を理念に掲げています。その具体的な取り組みが、金型づくりの工程そのものを加工技術で見直すことです。
この加工の出発点は、良いものをつくりたいという思いです。磨きや手直しで形を整えるのではなく、削る段階の精度で仕上げることを大切にしてきました。
精度があるからこそ、工程を減らせます。工程が少なければ加工時間が短くなり、お客様には短い納期でお届けできます。福島県西会津町で少数精鋭のものづくりを続ける私たちにとって、限られた人数でも仕事を回せる体制は欠かせません。熟練の手作業に頼る工程を少なくし、加工の条件やデータとして技術を残していくことは、次の世代へ技術をつなぐことにもつながると考えています。
当社の金型加工の特長
- 主な面をすり減りにくいCBN工具1本で削り上げるので、磨きに頼らずに仕上げられる
- 工具を傾けて削れるので、材料の付け直しが少なく済む
- 1台の加工機で最後まで削り切るので、工程も待ち時間も少ない
金型づくりで手間がかかる工程
金型は、削る以外にもいくつもの工程を経て完成します。なかでも時間と人手がかかるのが、次の3つです。
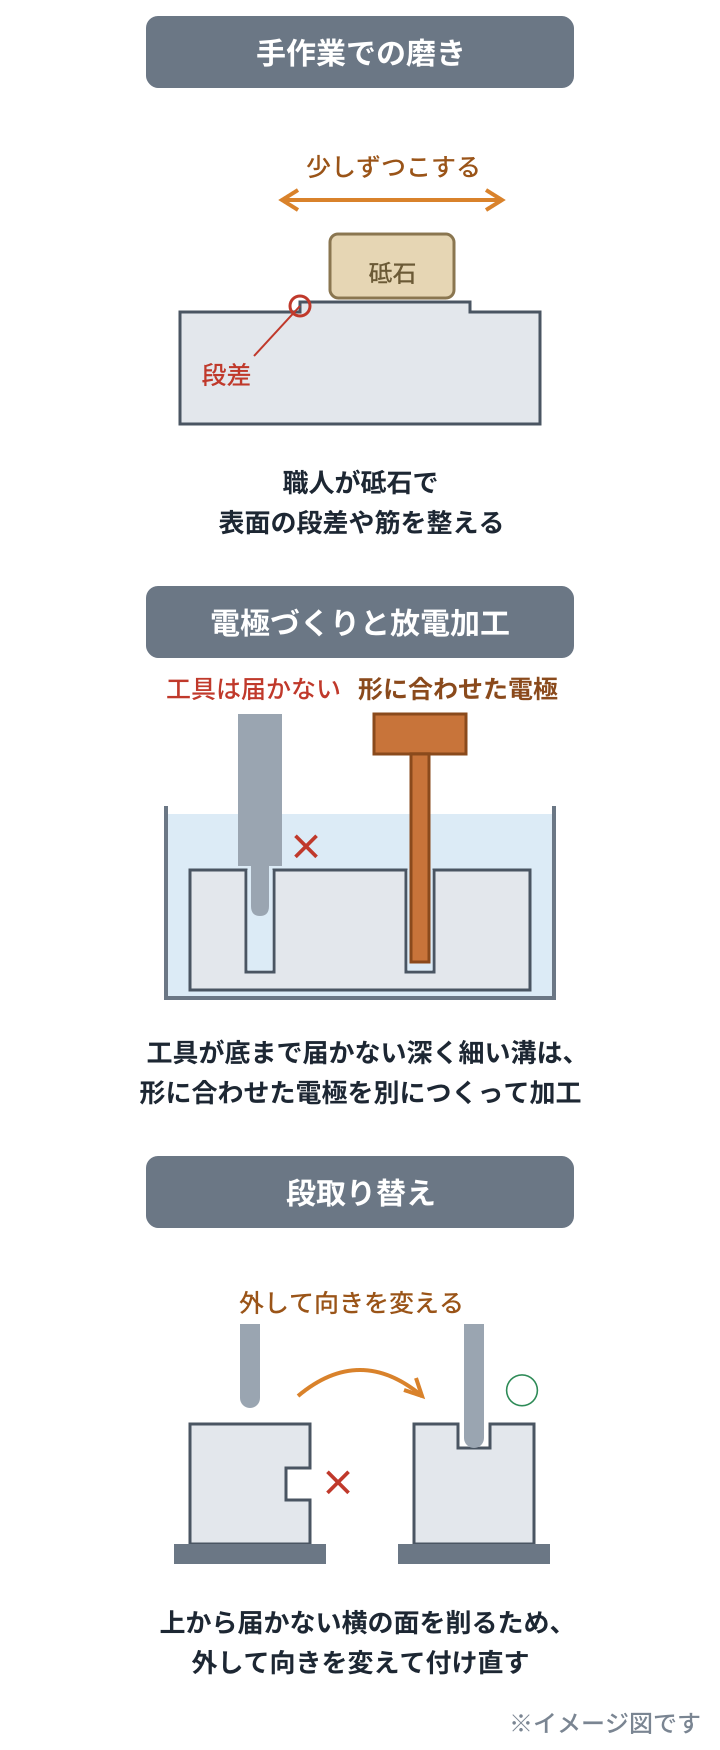
磨きは熟練の技能が必要で、担い手の確保が年々難しくなっています。電極は製品に残らない材料でつくられ、どの工程にも時間と人手がかかります。
CBN工具で、磨きに頼らない仕上げ
当社は、金型の主な面を、すり減りにくいCBN工具1本で仕上げています。工具を替えた境目の段差が出にくく、磨きにかかる時間を短くできます。
CBNとは
CBN(立方晶窒化ホウ素)は、ダイヤモンドに次ぐ硬さをもつ工具の材料です。熱に強く、鉄と反応しにくいため、焼入れして硬くなった鋼の仕上げに向いています。こうした硬い鋼を削るとき、一般的な工具の材料である超硬合金よりもすり減り(摩耗)にくいのが特長です。
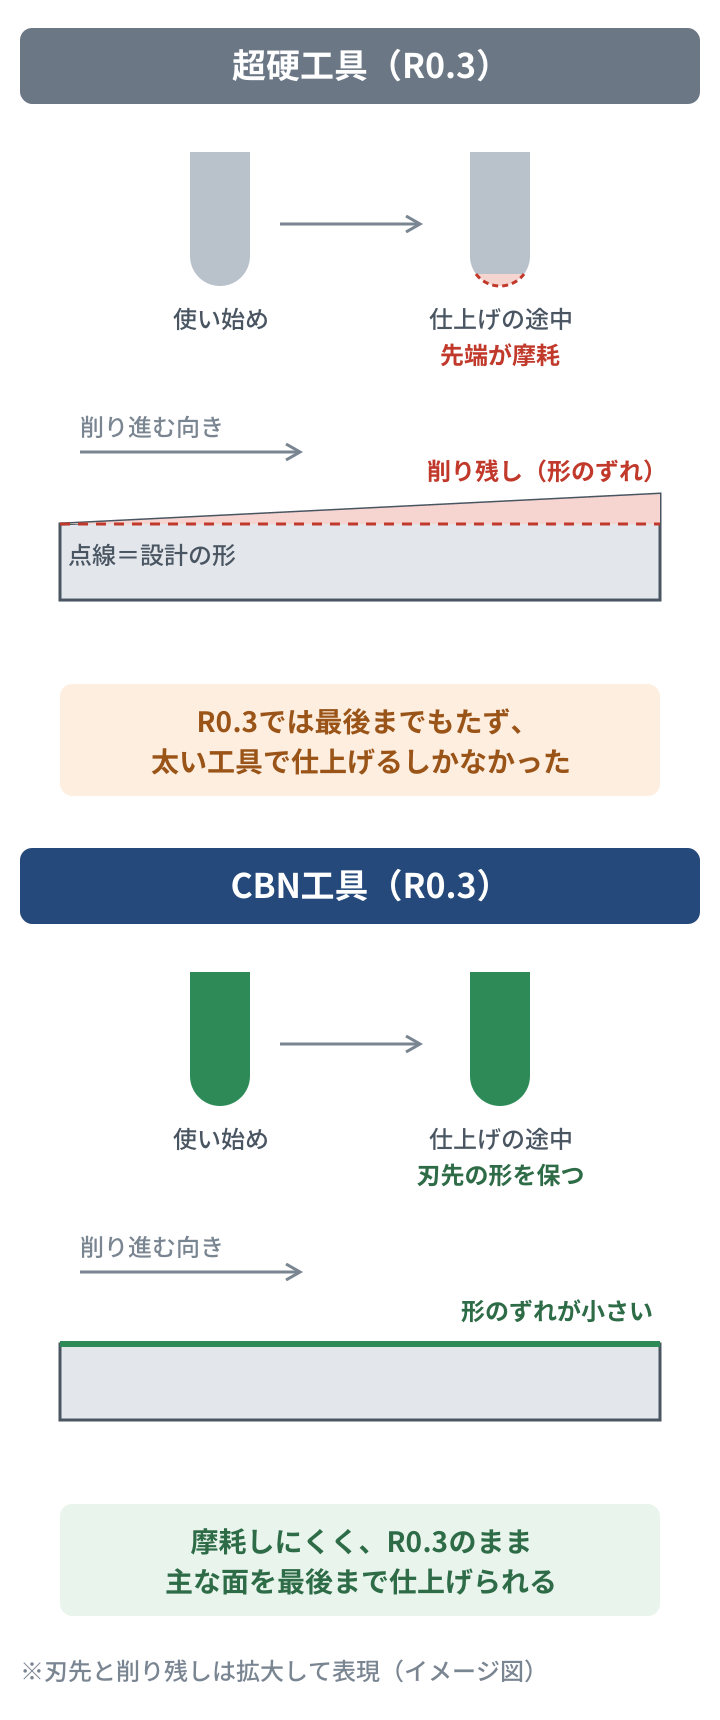
同じ太さの工具でも、超硬は削るうちに先端がすり減り、形がずれていく(左)。CBNは刃先の形を保ちやすい(右)
以前の仕上げと、今の仕上げ
以前は超硬の工具で仕上げていました。細い工具(R0.3)は長い仕上げの途中ですり減ってしまうため、広い面は太い工具(R1・R0.5)で仕上げ、太い工具が入らない隅だけを細い工具(R0.3・R0.2)で追加工していました。太い工具は削る回数が少なく、速い条件で削れるため、すり減りの影響が小さく、加工時間も短く済むからです。工具を替えた境目にはわずかな段差が残り、それを磨きで消していました。
今は、すり減りにくいCBNの細い工具(R0.3)で、主な面を1本で仕上げています。工具を替える境目が減ったことで、磨きにかかる時間を短くできるようになりました。

以前は工具を替えた境目に段差が残った(左)。今は主な面を1本で仕上げる(右)
CBNを使いこなすための工夫
CBNは硬い一方で粘りが少なく、急な負荷がかかると欠けやすい性質があります。そのため、使い方に工夫が必要です。当社では次のような工夫を重ねています。
- 削り残しをそろえる:仕上げの前に、残す厚みが均一になるよう加工の手順を計画する
- 条件づくり:材料や形に合わせて、工具の欠けを抑える回転数や送りを決める
- 暖機運転:加工前に機械を温め、熱による寸法のずれを抑える
- 細い隅を先に仕上げる:R0.3より細い隅は小径工具で先に最終形状まで加工し、そのあとCBNで境目を合わせ込む
技術的な詳細を見る
- 加工の流れ:熱処理(焼入れ)を先に行い、D200Z 1台で荒加工 → 内側のRが0.3mmより小さい隅を小径工具で最終形状まで加工 → 主な面をR0.3のCBNボールエンドミルで仕上げ
- CBN仕上げの対象:焼入れした鋼。STAVAX(HRC50台)が中心
- そのほかの材料:チタンなども加工できます(材料に合わせた工具を使います)
- 細部:内側の隅は、小径工具で最小R0.05mm(丸みの半径0.05mm)まで加工できます。境目は暖機と寸法管理で合わせ込み、段差をごくわずかにとどめる
- 熱処理を先に済ませるため、仕上げ形状が熱処理による変形の影響を受けにくい
- 参考:公的機関の試験でも、焼入れしたSTAVAXの仕上げで、超硬工具は摩耗によって形状がずれたのに対し、CBN工具は形状のずれが小さいという結果が報告されています(埼玉県産業技術総合センター 研究報告 第2巻「マイクロ成形金型の高速・精密加工条件の最適化」)
▶ 小径工具による直彫り加工の取り組みは 高精度直彫り加工 へ
工具を傾けて削る5軸加工
一般的な加工機(3軸)は、工具を真上から当てて削ります。当社の同時5軸加工機は、削りながら工具の角度を変えられます。
- いろいろな向きの面を削れるので、材料の付け直しが少なく済む
- 工具を短く持てるので、ぶれにくく、きれいに削りやすい
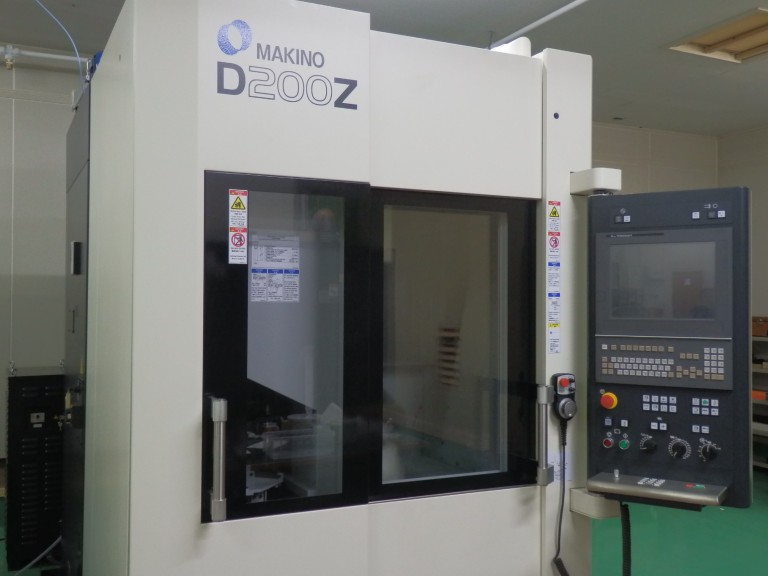
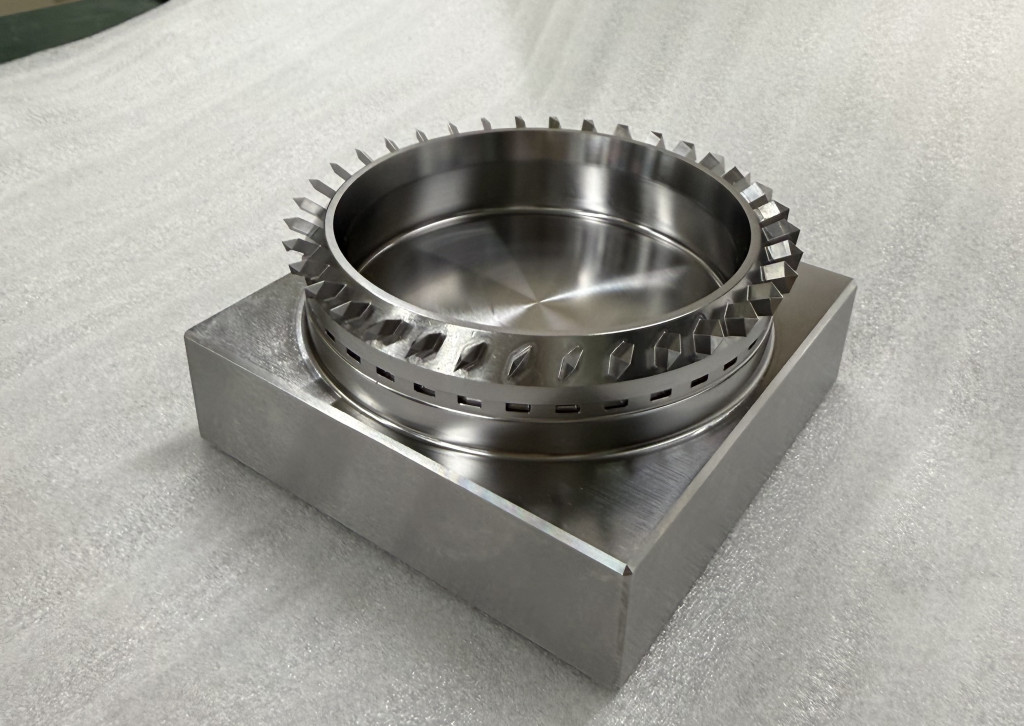
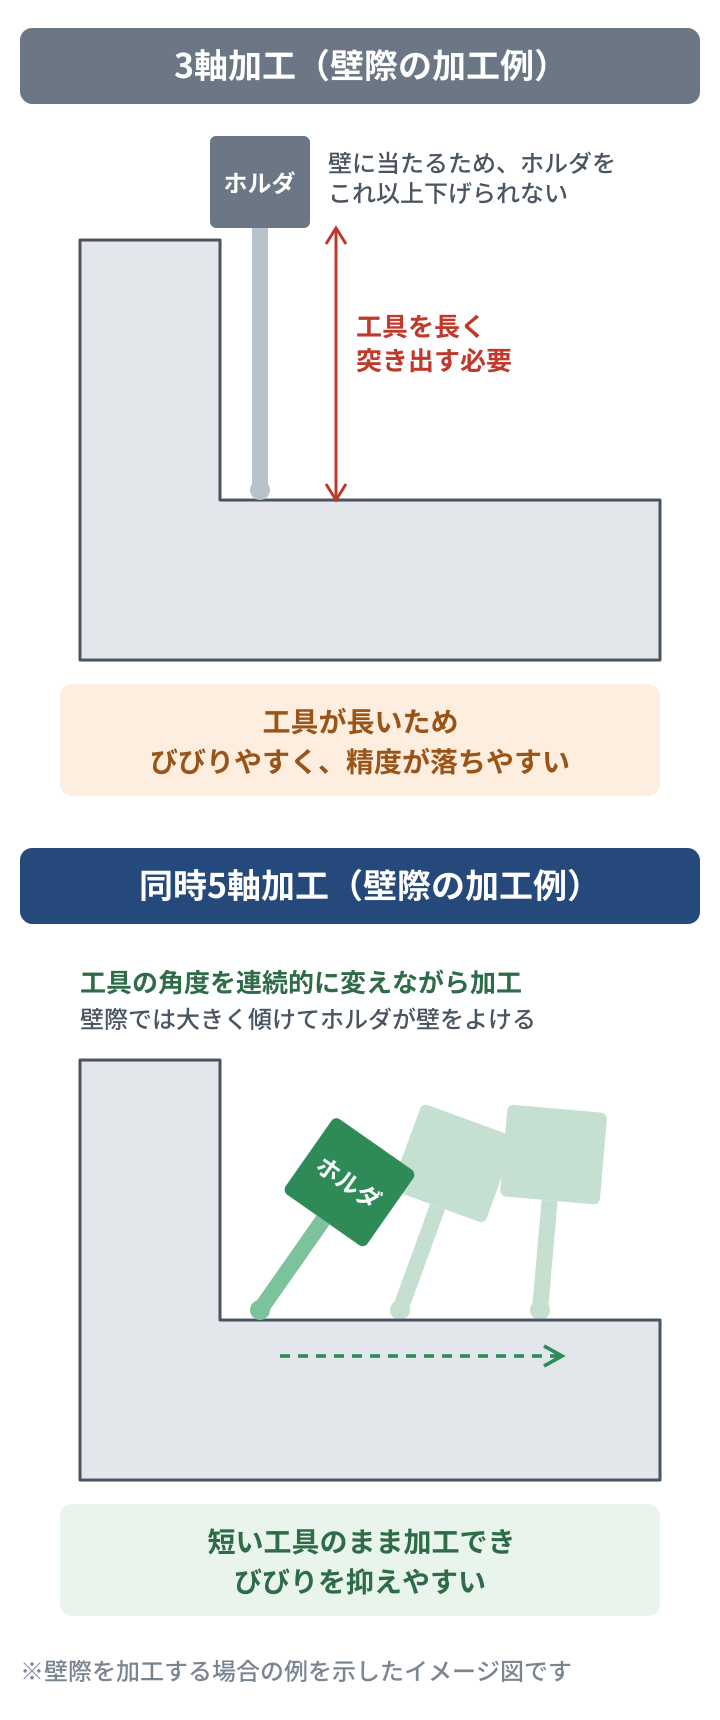
高い壁の際を削る場合の例。5軸なら工具を傾けて、短いまま届かせられる
▶ 5軸加工の実績と加工動画は 高精度への取り組み へ
▶ 使用設備は 設備紹介 へ
工程の変化(一例)
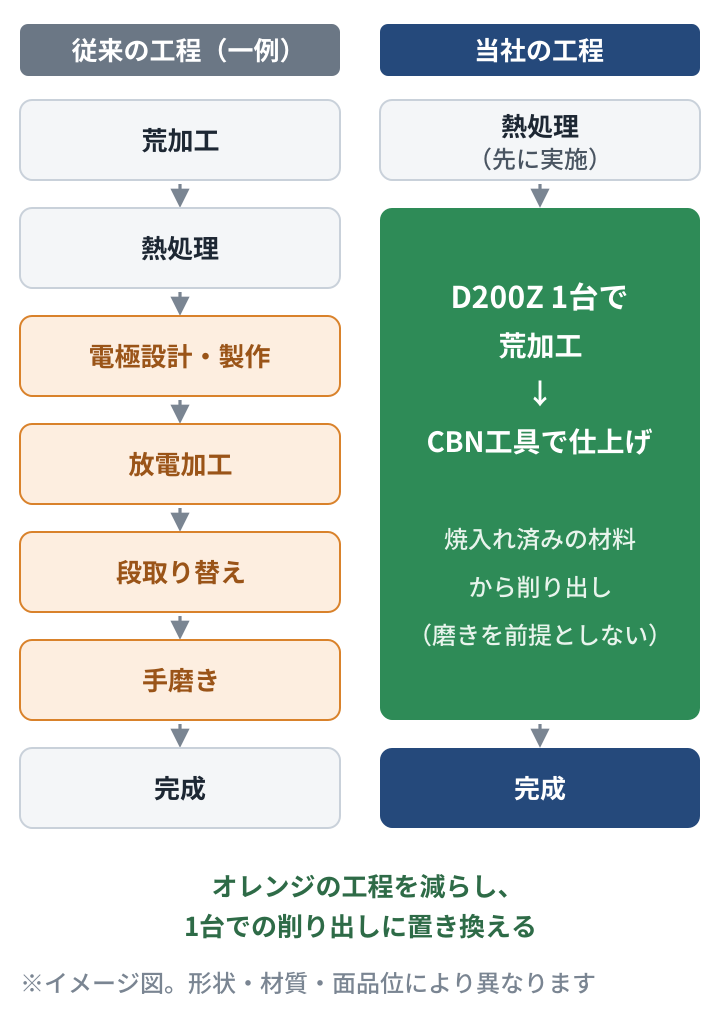
オレンジ色の工程を、1台の加工機での削り出しに置き換えるイメージです
お客様にとってのメリット
- 磨きによる形の崩れが少なく、設計どおりの形に仕上がりやすい
- 仕上がりが職人の腕に左右されにくく、品質が安定しやすい
- 工程が少ない分、納期を短くできる場合がある
- 電極づくり・放電加工・磨きを別々の会社に頼んでいた形状でも、当社の削り出しでまとめて対応できる場合がある
設計の段階からご相談ください
磨きや放電加工をどこまで省けるかは、形状、材料、求める仕上がりによって変わります。すべての金型で工程がなくなるわけではありません。
だからこそ、図面が固まる前にご相談いただくことに意味があります。「この形なら削り出しだけでつくれる」「内側の角の丸み(R)を0.3mm以上にできれば、細い工具を使わずに仕上げられる」。加工の視点を早い段階から取り入れることで、工程の少ないものづくりを一緒に考えます。設計が進んでいる案件でも、今の図面のまま省ける工程がないかご提案します。
ご相談の際にあるとスムーズなもの
- 3Dデータまたは図面(検討中のものでも構いません)
- 材料・硬さ
- 求める寸法の精度・表面の仕上がり
- 数量・希望納期